

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Eerder dit jaar keurde een Europese pompfabrikant 3.000 gestempelde stalen motorhuizen af na een zoutsproeitest van 240 uur. De statorboring, de vinopeningen en de zak achter de kabeldoorvoer vertoonden rode roestlijnen, terwijl de buitenkant er onberispelijk uitzag. De spuitcabine had elk oppervlak bedekt dat een pistool kon zien en miste elk oppervlak dat niet zichtbaar was.
Het resultaat is een uniforme, stevig hechtende film die de sproei-aangebrachte primer verslaat op het gebied van zoutsproeibestendigheid, randdekking en materiaalgebruik. In de onderstaande paragrafen worden de procesfasen behandeld, de cijfers die in een offerteaanvraag moeten worden opgenomen en de auditpunten die een gecontroleerde e-coatlijn scheiden van een diptank met ambities.
Waarom elektroforetische coating wordt gespecificeerd voor stalen motorbehuizingen
E-coat is gespecificeerd voor motorbehuizingen omdat corrosie van binnenuit begint en niet van buitenaf. Een statorboring ziet condensatie in elke thermische cyclus: de motor verwarmt tijdens een werkcyclus, koelt vervolgens af en trekt vochtige lucht in de holte van de behuizing. Zodra er vocht op een ongecoate boring zit, vormt zich rode roest en migreren losse oxidedeeltjes naar de lagerkamer en de luchtspleet van de rotor.
Elektroforetische coating neemt deze hoofdoorzaak weg: het elektrische veld trekt de verf in de boring, achter spanningsribben en langs de lasnaad, waardoor de filmdikte over het onderdeel binnen ongeveer 5 micron blijft. De spuittoepassing schommelt met 20-40 micron tussen vlakke vlakken en randen.
Een typische stalen motorbehuizing met een boring van 100-160 mm is de beste e-coat-kwalificatiebasislijn, omdat de verhouding van de boringlengte tot de diameter overeenkomt met grotere industriële frames.
Het E-Coat-proces in vier fasen: van voorbehandeling tot uitharding
Elke fout in een e-coat – blaarvorming, gaatjes, slechte hechting – is te wijten aan een van de vier procesfasen. Een behuizing kan een visuele audit doorstaan en toch in de praktijk falen als de geleidbaarheid van het voorbehandelingsbad buiten het raam afwijkt.
- Voorbehandeling. Alkalische ontvetting verwijdert stempeloliën, gevolgd door tegenstroomspoelingen en een zinkfosfaat- of zirkoniumconversiecoating. De geleidbaarheid van de eindspoeling onder 5 microsiemens/cm is de acceptatielimiet.
- Onderdompeling. De behuizing wordt ondergedompeld in het bad, meestal 18-22 procent vaste stof voor kathodische epoxy. Een gelijkspanning van 150-300 V zet de film af; bekrachtigde tijd regelt de dikte op ongeveer 1,5-2,5 micron per seconde.
- Ultrafiltratie spoeling. Ultrafiltratiespoelingen met gesloten lus herstellen de verf en wassen de niet-uitgeharde film zonder deze op te lossen. Een verstopt membraan komt tot uiting in uitsleepvlekken en een stijgende geleidbaarheid van het bad.
- Genezing. De film verknoopt bij 170-180°C gedurende 20-30 minuten. Undercure laat een zachte film achter; overbakken maakt het polymeer bros.
| Stadium | Belangrijkste controleparameter | Foutmodus indien buiten de specificaties |
| Voorbehandeling | Geleidbaarheid van de laatste spoeling lager dan 5 microsiemens/cm | Slechte hechting, delaminatie van de film |
| Onderdompeling | Vaste stoffen in bad 18-22 procent, spanning 150-300 V DC | Gaatjes, ongelijkmatige filmopbouw |
| UF-spoeling | Permeaatstroom en drukbalans | Uitsleepvlekken, badvervuiling |
| Genezen | Metaaltemperatuur 170-180 graden C gedurende 20-30 minuten | Zachte film of overmatige verbrossing |
Filmdikte, normen en wat een koper moet specificeren
Specificeer een minimale laagdikte van 18-25 micron op de buitenvlakken, 10-15 micron in de boringen, en verifieer met zoutspray en kruisarceringshechting. Elk doel hieronder is gekoppeld aan de bijbehorende teststandaard.
Voor alle maten gelden dezelfde normen. Voor dikwandige behuizingen met een boring groter dan 260 mm is filmmapping over de volledige boringlengte nodig; De diepgangshoek bij de flens is waar diktefouten het eerst optreden.
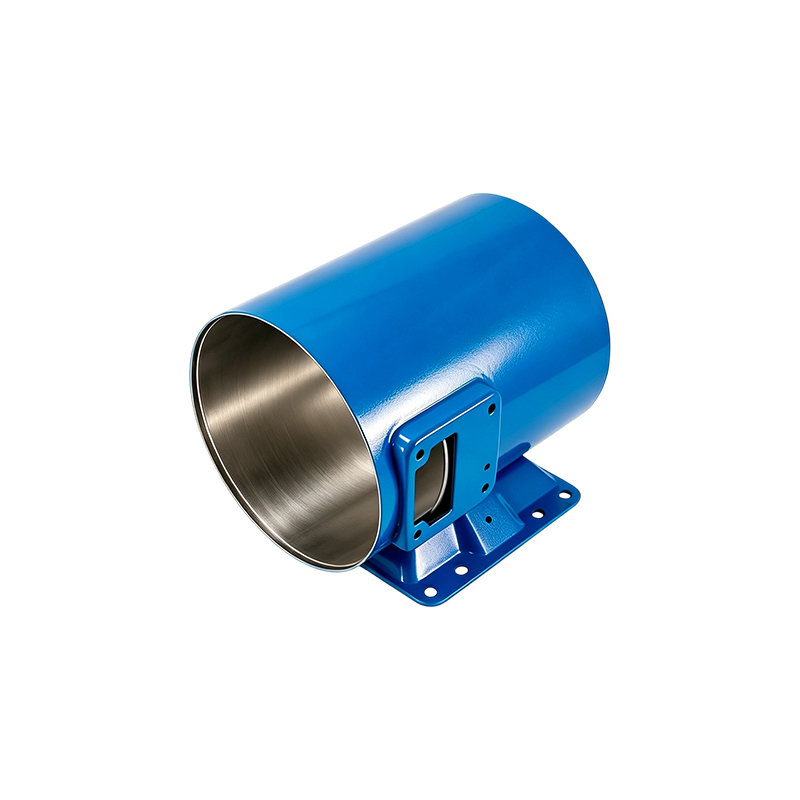
 Zwaarwandige motorbehuizing met een binnendiameter van 343 mm, basis en gelast hijsoog Deze behuizing is ontworpen voor extra grote industriële motoren en heeft een wanddikte van 6 mm, een gelast aansluitblok en een montagevoet voor stabiele ondersteuning in veeleisende toepassingen zoals mijnbouw en maritieme voortstuwing. Bekijk Product →
| Eigendom | Doelwaarde | Testmethode |
| Droge laagdikte | 18-25 micron extern; Minimaal 10 micron in de boring | Wervelstroom volgens ISO 2808 |
| Crosshatch-hechting | Geen verwijdering bij een afstand van 0 mm | ASTM D3359 |
| Zoutspray rode roest | Geen rode roest vóór 240 uur | ASTM B117 |
| Hardheid van het potlood | Minimaal 2 uur | ASTM D3363 |
De onderstaande kaart is afkomstig van een gelaste behuizing met een boring van 140 mm op een gecontroleerde kathodische epoxylijn:
Als de boring na het coaten wordt bewerkt, hebben de filmwaarden geen invloed op de perspassingstoleranties. Als de gecoate boring het pasoppervlak is, trek dan de gemeten film af van de interferentietoeslag en voer een perspassingstest uit met gecoate monsters.
Harskeuze voor E-coat motorbehuizing: epoxy, acryl of hybride
Specificeer kathodische epoxy als standaard, acryl alleen wanneer kleur- of UV-stabiliteit een harde vereiste is, en hybride systemen wanneer één lijn moet voldoen aan zowel corrosie- als cosmetische doelstellingen.
Beste corrosieweerstand en hechting; alleen verkrijgbaar in zwart en donkergrijs. Wordt gebruikt in grofweg 90 procent van de motorhuistoepassingen omdat het 240 uur lang zoutnevel bij 20 micron doorstaat.
Beter UV- en kleurbehoud met hogere glans, maar lagere corrosieprestaties. Gekozen wanneer de behuizing zichtbaar blijft zonder toplaag, meestal bij apparaatmotoren.
Gemiddelde corrosie en kleurprestaties. Wordt gebruikt wanneer een enkele oven gemengde onderdelen verwerkt en de lijn geen tweebadbaden kan gebruiken.
Voor zwaarwandige stalen motorbehuizingen die zijn blootgesteld aan schoonmaakchemicaliën en strooizout, is de elektroforetische coating van motorbehuizing gespecificeerd is meestal een kathodische epoxy-opbouw van 25-30 micron met zoutsproeiresultaten boven 400 uur. Natte pompmotoren met stalen buisbehuizingen volgen dezelfde regel; een buislichaam heeft geen scherpe randen, zodat de film rond de omtrek uniform blijft.
 Zwaarwandige motorbehuizing met naadloze stalen buis en binnendiameter van 127 mm Deze behuizing is nauwkeurig vervaardigd uit naadloze stalen buizen met een wanddikte van 7,9 mm en biedt superieure structurele stijfheid en weerstand tegen vermoeidheid, ideaal voor zware industriële omgevingen die duurzaamheid en torsiesterkte vereisen. Bekijk Product →
Elektroforetische coating versus poedercoating: wat verandert er voor de koper
E-coat wint op het gebied van interne dekking en filmuniformiteit; poeder wint op het gebied van externe filmopbouw, slagvastheid en kleurbereik. Op motorbehuizingen worden de twee vaak gecombineerd.
- Onderdompeling reaches every internal cavity
- 15-25 micron film, uniform binnen 5 micron
- Uitstekende dekking van randen en lasnaden
- Ongeveer 95 procent materiaalgebruik
- Smal kleurbereik: zwart en donkergrijs
- Spray, alleen dekking via zichtlijn
- 60-120 micron film voor slagvastheid
- Dik, stevig buitenoppervlak
- Overspray vermindert de efficiëntie
- Breed kleuren- en textuurbereik
Een gebruikelijk patroon is een e-coat-basislaag plus een poedertoplaag op de zichtbare buitenzijde: de boring krijgt volledige corrosiebescherming en de buitenzijde krijgt een dikkere, krasbestendige, qua kleur bijpassende afwerking.
De E-Coat-lijn van een leverancier controleren voordat u bestelt
Controleer het bad, niet de brochure. Vraag naar titratielogboeken, geleidbaarheidsgegevens en filmkaarten van de afgelopen 30 productiedagen; behandel een enkel zoutsproeicertificaat als documentatie, niet als bewijs.
Een fabrikant als Jiangsu Yufeng Electric Co., Ltd., die het volledige proces van staalvorming tot oppervlaktebehandeling in één fabriek uitvoert, kan de geschiedenis van het bad en de voorbehandeling voor elke productiedag documenteren.
- Logboeken van voorbehandelingschemie: fosfaat- of zirkoniumconcentratie en slibregistraties
- Geleidbaarheid van de laatste spoeling lager dan 5 microsiemens/cm
- Vaste stoffen in het bad, pH, temperatuur en geleidbaarheid uitgezet over de laatste 30 ploegendiensten
- Filmdiktekaarten op productiebehuizingen, met boring- en ribaflezingen
- Uithardingstemperatuurprofiel: instelpunt, bandsnelheid en metaaltemperatuurregistraties
- Zoutsproei- en hechtingsrapporten van dezelfde badchemie die uw onderdelen aanstuurt
Een gecontroleerde lijn houdt de filmdikte Cpk boven 1,33. Een ongecontroleerde lijn schommelt 10 micron of meer tussen batches, en deze schommelingen houden rechtstreeks verband met garantieretouren bij vochtige omstandigheden of wasbeurten.
Veelgestelde vragen
Hoe lang beschermt elektroforetische coating een motorbehuizing?
Bij gebruik binnenshuis voorkomt een kathodische epoxy-e-coat van 20-25 micron op een goed voorbehandelde stalen behuizing rode roest na 240 uur in ASTM B117 en jarenlang binnenshuis. Buiten- of washdown-werkzaamheden vereisen een dikkere film of een poedertoplaag.
Heeft e-coating invloed op de perspassingstoleranties op de statorboring?
Als de boring na het coaten wordt bewerkt, heeft e-coat geen invloed op de pasvorm. Als de gecoate boring het pasoppervlak is, trek dan de film van 10-15 micron af van de interferentiemarge en voer een perspassingstest uit met gecoate monsters.
Kan e-coating worden aangebracht op roestvrijstalen motorbehuizingen?
E-coat hecht zich na voorbehandeling op roestvrij staal, maar wordt zelden gespecificeerd op 304 roestvrijstalen motorbehuizingen omdat het metaal al corrosiebestendig is. Het wordt alleen gebruikt als galvanische isolatie, kleur of een uniforme afwerking vereist is.
Wat voegt e-coating toe aan de kosten van een stalen motorhuis?
Op een behuizing met een boring van 100-160 mm voegt e-coat 3-8 procent toe aan de onderdeelkosten, afhankelijk van het volume, de filmdikte en of de lijn in eigen beheer wordt uitgevoerd. Het materiaalgebruik van bijna 95 procent houdt het onder de hoeveelheid aangebrachte primer.
 Previous