

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Wanneer in 2026 een tekening van een motorhuis op het bureau van een ingenieur verschijnt, lijkt deze zelden op de gewone cilinder die in oudere catalogi wordt getoond. De revisielijst noemt vaak drie dingen: een beugelpatroon dat past bij een robotassemblagecel, een koelkanaalzak waar vroeger een rechte boring zat, en een tolerantie die een bewerkingscentrum dwingt in plaats van een draaibank. Deze eisen zijn geen geïsoleerde gevallen. Ze komen vandaan Ontwerptrends voor motorbehuizingen die zijn overgestapt van EV-programma's naar industriële aandrijvingen, huishoudelijke apparaten en speciale apparatuur.
Voor een fabrikant als Jiangsu Yufeng Electric Co., Ltd., die stalen en roestvrijstalen behuizingen levert met een interne diameter van 29,6 mm tot 343 mm, bepalen deze trends welke tekeningen worden geciteerd en welk gereedschap wordt gebouwd. In de onderstaande paragrafen worden de vier trends opgesomd die het meest waarschijnlijk in een nieuw motorisch programma zullen voorkomen.
Ontwerptrends voor motorbehuizingen: van universele behuizingen tot toepassingsspecifieke montage
De duidelijkste ontwerptrend voor motorbehuizingen is het einde van de universele behuizing: behuizingen zijn nu ontworpen voor één montage-indeling in plaats van uit een generieke buis te worden gesneden.
Ontwerpers specificeren op beugels gemonteerde frames voor pompen en ventilatoren, op de voet gemonteerde behuizingen voor tandwielreductoren en compressoren, en flenscombinaties met een pilotregister voor op het oppervlak gemonteerde motoren. Deze verschuiving verschuift de productieactiviteiten stroomopwaarts. De woningleverancier kan geen gewone buis meer verzenden; het moet de beugelvlakken bewerken, deuvelgaten boren en de vlakheid van de voet valideren aan de hand van de interfacetekening van de klant. Als gevolg hiervan op beugels gemonteerde motorframes en op de voet gemonteerde schalen zijn afzonderlijke productfamilies geworden in plaats van opties op een generieke lijn.
Een praktisch voorbeeld is een behuizing van 140 mm voor een pompaandrijving die twee machinaal bewerkte beugels draagt. De steek tussen haakjes, de vlakhoogte en de parallelliteit worden op een CMM gecontroleerd voordat het eerste monster de fabriek verlaat.
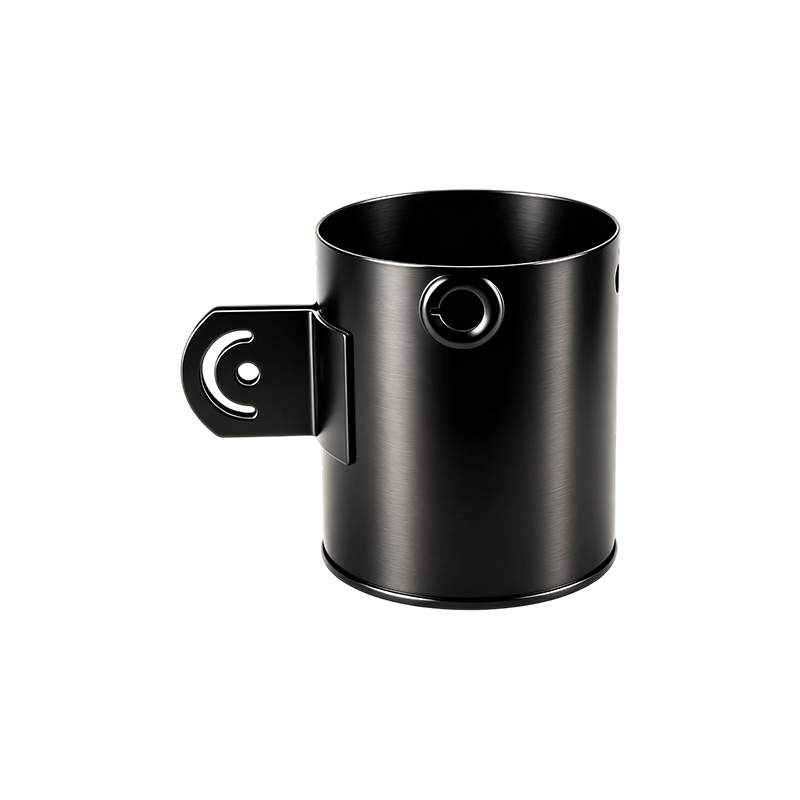 Stalen motorbehuizing met twee gelaste beugels voor pompaandrijvingen Deze behuizing met een binnendiameter van 140 mm en twee gelaste montagebeugels wordt na het lassen machinaal bewerkt om de steek, parallelliteit en vlakhoogte te behouden, waardoor een betrouwbare bevestiging van pompaandrijfeenheden wordt gegarandeerd. Bekijk Product →
Wanneer beugels worden gelast, kan de warmte-inbreng de bewerkte vlakken uit parallel trekken. Een leverancier die na het lassen bewerkt, in plaats van ervoor, houdt deze toleranties betrouwbaar aan voor een batch.
Algemene montagepatronen om te evalueren
- Beugelmontage aan de zijkant met tap- of doorvoergaten voor compacte pomp- en ventilatormotoren
- Voetbevestiging met vlakke voet en slobgaten voor vibratiekussens en railsystemen
- Flensmontage met pilotregister en boutcirkel voor op het oppervlak gemonteerde motorconstructies
Het meetbare resultaat: een behuizing met machinaal bewerkte beugelvlakken kan de opvultijd van de motorconstructie terugbrengen van minuten naar seconden, terwijl één bron van verkeerde uitlijning tussen rotor en belasting uit het proces wordt geëlimineerd.
Ontwerptrends voor motorbehuizingen: thermisch beheer wordt een huisvestingstaak
Thermisch beheer is de snelst veranderende ontwerptrend voor motorbehuizingen, omdat de behuizing nu is ontworpen als warmtewisselaar en niet als beschermkap.
Omdat motoren krimpen voor hetzelfde vermogen, moet de behuizing meer warmte per vierkante centimeter oppervlak afvoeren. Dit herschrijft de geometrie op drie manieren: diepere vinnen, geïntegreerde koelmantels en luchtdoorgangen die in de muur zijn bewerkt. In stalen behuizingen kan de thermische geleidbaarheid van het materiaal niet concurreren met aluminium, dus ontwerpers compenseren dit met oppervlakte- en luchtstroomregeling. Het onderstaande diagram laat zien waarom de vingeometrie belangrijk is.
Koolstofstaal geleidt warmte met een vermogen van ongeveer 50 W/(mK), ongeveer een kwart van de 205 W/(mK) van aluminium. Roestvrij staal zakt naar 16. Een stalen behuizing met hoge vinnen en een gerichte ventilatorstroom kan nog steeds voldoen aan de thermische doelstellingen, vooral in industriële binnenomgevingen waar schokbestendigheid en kosten zwaarder wegen dan het gewicht.
Een ander onderschat probleem is uniformiteit. Een behuizing met asymmetrische vinnen of een enkele axiale luchtdoorgang creëert een hotspot aan de andere kant, wat de levensduur van de isolatie van de wikkelingen verkort. Het directe antwoord voor kopers: vraag vóór het eerste artikel om een thermisch simulatierapport, niet erna.
Corrosiebestendigheid gaat over in materiaalkeuze
Corrosiebestendigheid is nu een materiaalkeuzebeslissing bij het ontwerpen van motorbehuizingen, en niet een bijzaak bij lakwerk.
Voedselverwerking, chemische pompen, HVAC aan de kust en bepaalde EV-locaties onder de motorkap vereisen roestvrijstalen behuizingen omdat randcorrosie bij geverfde uitsparingen en boutgaten in die omgevingen binnen enkele maanden optreedt. Graad 304 is de basislijn; klasse 316 is gereserveerd voor toepassingen met veel chloor, hoewel dit vanwege de bewerkingskosten minder gebruikelijk is in behuizingen.
Het lassen van roestvrijstalen behuizingen vereist een gecontroleerde warmte-inbreng. Een 304SS-behuizing van 139 mm, gerold van plaat, moet zijn ronding van de boring behouden na laskrimp; opspanningen en een gedefinieerde lasvolgorde houden de binnendiameter binnen de tolerantie.
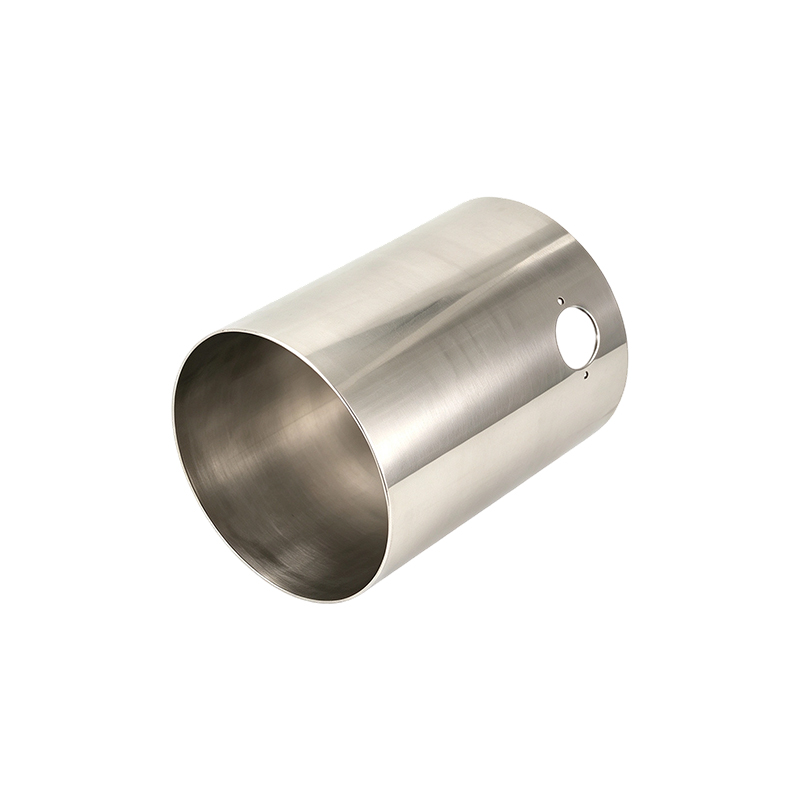 Gelaste 304SS motorbehuizing met gecontroleerde warmte-invoer Deze roestvrijstalen behuizing van 139 mm moet de ronding van de boring na het lassen behouden; gecontroleerde warmte-inbreng en armaturen zijn essentieel, en het specificeren van acceptatiecriteria voor zoutsproeien in tekeningen voorkomt fouten in het veld. Bekijk Product →
Ontwerpers moeten de corrosieacceptatienorm in de tekening schrijven, zoals het aantal uren zoutsproeien of de duur van de blootstelling aan vocht. Als dat niet gebeurt, zullen leveranciers overgaan tot cosmetische passivatie en kan de behuizing in het veld bezwijken aan de geschilderde randen.
Geautomatiseerde assemblagelijnen zetten nieuwe trends in het ontwerp van motorbehuizingen
Geautomatiseerde perspassings- en uitzetlijnen zetten nieuwe trends in het ontwerp van motorbehuizingen door een herhaalbare boringgeometrie op schaal te eisen.
Wanneer een rotor in een behuizing wordt gedrukt, bepaalt de boringtolerantie of de pers bij de juiste kracht stopt of het subsamenstel afkeurt. Algemene vereisten voor kleine gelamineerde motoren omvatten nu rondheid van de boring binnen 0,03 mm en haaksheid van het oppervlak binnen 0,05 mm. Bij een behuizing van gestempeld staal van 2,0 mm wordt die precisie bereikt door proceskeuze: een precisieboorbaar, luchtmeting en statistische procescontrole.
Grotere behuizingen verleggen de uitdaging naar de ophanging. Een dikwandige stalen behuizing met een binnendiameter van 260 mm en een basis behoudt zijn geometrie alleen als de basis wordt vastgeklemd vóór het boren en wordt losgelaten nadat het onderdeel op kamertemperatuur is gekomen.
 Zwaarwandige motorbehuizing met voet voor toepassingen met hoog vermogen Met een boring van 260 mm en een wanddikte van 5 mm is deze behuizing bestand tegen koppel en schokken. Een goede klemming vóór het boren en verificatie van de rondheid van de boring en de vlakheid van de basis zijn van cruciaal belang voor geautomatiseerde montage. Bekijk Product →
Lasbevestigingen beschermen ook de behuizing tijdens hechtlassen; een goede bevestiging kan het verschil zijn tussen een ronde boring van 0,05 mm en een ovaal van 0,12 mm na afkoeling. Kopers moeten een dimensionaal verificatierapport aanvragen waarin de rondheid van de boring, de parallelliteit van het beugelvlak en de vlakheid van de basis worden gescheiden. Eén enkele "diameter OK"-lijn is niet langer voldoende voor geautomatiseerde montage.
Wat deze trends op het gebied van motorhuisvesting betekenen voor de aanschaf van auto's
Voor motorfabrikanten veranderen de trends in het ontwerp van motorbehuizingen de vragen die in de offerteaanvraagfase worden gesteld, en niet alleen de tekening.
De procesmogelijkheden van de leverancier zijn belangrijker dan de cataloguspagina. Een behuizing met geïntegreerde montage- en thermische voorzieningen brengt procesrisico's met zich mee die een gewone cilinder nooit heeft gehad. Dat is waar een interne keten van stempelen, lassen, machinaal bewerken en oppervlaktebehandeling zijn vruchten afwerpt: minder handoffs, snellere montage-iteraties en een kortere reactietijd.
| Trend | Wat is er veranderd | Aankoopactie |
| Geïntegreerde montage | Beugels en voeten machinaal bewerkt volgens een armatuurtekening | Stuur de armatuurtekening mee met de offerteaanvraag |
| Thermische architectuur | Vinnen en koelkanalen worden onderdeel van de behuizing | Bekijk het thermische simulatierapport vóór het eerste artikel |
| Roestvrij materiaal | De las- en bewerkingskosten stijgen | Definieer zoutsproei-uren en materiaalkwaliteit |
| Nauwere toleranties | Rondheid en parallelliteit gecontroleerd op schaal | SPC-gegevens vereisen met PPAP |
Drie verzoeken die geïnformeerde kopers scheiden
- Vraag naar de bewerkingsvolgorde, inclusief hoe de behuizing tijdens het kotteren wordt vastgeklemd.
- Vraag naar het eerste artikelrapport met CMM-gegevens met de aangegeven tolerantie.
- Vraag naar de resultaten van zoutsproei- of vochtigheidstests voordat productiegereedschap wordt gesneden.
Veelgestelde vragen
Wat is een motorhuis?
Een motorbehuizing is de structurele schaal die de stator- en rotorconstructie ondersteunt, interne componenten beschermt, warmte overdraagt aan de omringende lucht en de montage-interfaces biedt voor de aangedreven machine.
Welk materiaal is het beste voor een motorhuis?
Koolstofstaal is de standaard voor de meeste industriële motoren vanwege stijfheid, lasbaarheid en kosten. Roestvrij staal wordt de juiste keuze wanneer corrosiebestendigheid vereist is, en aluminium is geschikt voor toepassingen waarbij het gewicht en de thermische geleidbaarheid zwaarder wegen dan de materiaalkosten.
Welke tolerantie is standaard voor een motorhuisboring?
Voor kleine tot middelgrote motoren zijn een rondheid van de boring van 0,03 tot 0,05 mm en een boringdiameter binnen H7 gebruikelijk in de huidige ontwerprecensies. Grotere dikwandige behuizingen werken vaak met 0,05 tot 0,08 mm, afhankelijk van het perspassing-montageproces.
Hoe beïnvloeden trends in het ontwerp van motorbehuizingen de doorlooptijden?
Geïntegreerde montagefuncties en thermische validatie voegen bewerkings- en inspectiestappen toe, zodat een trendgestuurde behuizing doorgaans langer duurt dan een gewone buis. Een behuizingsfabrikant die het stempelen, lassen en machinaal bewerken intern controleert, kan het grootste deel van die toename binnen de gereedschaps- en eerste artikelfase houden.
 Previous