

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Draai de bevestigingsbouten van een motor die trilt bij de inbedrijfstelling los en schuif een voelermaat onder elke voet. Als één voet 0,05 mm of meer opengaat, buigt het frame elke keer dat de bouten worden aangedraaid, en verliest de boring waarin het lager zit, daarmee zijn rondheid. Dat is vervorming van het motorhuis in de meest voorkomende vorm, en het is zelden de schuld van de motor zelf: de uitkomst werd al eerder bepaald, bij de tekenpers, de lasopstelling en de boormachine.
Dit artikel brengt in kaart waar de vervorming van de behuizing vandaan komt, waarom een paar honderdsten van een millimeter de levensduur van een motor bepalen, en welke structurele en proceskeuzes ervoor zorgen dat een stalen behuizing niet doorstempelt tijdens de eindmontage.
Wat vervorming van de motorbehuizing eigenlijk betekent
Vervorming van de motorbehuizing is elke afwijking van de behuizing van de beoogde geometrie, en deze komt in twee vormen voor die zich heel anders gedragen zodra de motor is gemonteerd.
Vervorming van het motorhuis: elke meetbare afwijking van een motorhuis ten opzichte van de gespecificeerde geometrie, inclusief rondheid van de boring, concentriciteit van de sponning, vlakheid van de flens en coplanariteit van de voet, veroorzaakt door productiespanningen, montagebelastingen of gebruiksomstandigheden.
Het onderscheid dat er in de praktijk toe doet is elastisch versus plastisch. De elastische vervorming verdwijnt als de belasting wegvalt; De plastische vervorming wordt vastgelegd. Een behuizing kan na bewerking perfect meten en nog steeds onrond meten zodra een stator wordt ingedrukt, omdat de perspassing een permanente drielobbige contractie in de boring drijft.
Elastisch
Herstelt zich wanneer de last wordt losgelaten. Typische gevallen: zachte voetbuiging onder boutbelasting, klemdruk tijdens bewerking, thermische groei tijdens gebruik.
Verborgen kosten: zolang het duurt, vervormt het de buitenring van het lager en verschuift de luchtspleet.
Kunststof
Permanent. Typische gevallen: ingelaste ovaliteit, teruggetrokken schaal, samentrekking van de boring door een te grote statorpassing.
Verborgen kosten: de fout blijft gedurende de hele levensduur van de motor aanwezig en kan niet worden verholpen.
Vier fasen waarin vervorming van de motorbehuizing het onderdeel binnendringt
Vervorming dringt op vier punten de stalen behuizing binnen: tekenen, lassen, bewerken en assembleren. Elk laat een andere handtekening achter op de boring, en elk heeft een bewezen tegenmaatregel.
Dieptrekken laat restspanning achter en de schaal veert ovaal terug als het materiaal ontspant, typisch een totale indicatoraflezing van 0,10 tot 0,25 mm. Lasvoeten, beugels en klemmenkasten zorgen voor warmte en weerstand; een onzorgvuldige reeks buigt het frame of trekt de boring 0,15 tot 0,40 mm uit de ronding. Bewerking draagt bij door snij- en klemkrachten op dunne wanden. Daarom zijn afwerkingsmateriaal en klemstrategie belangrijker dan de tolerantieaanduiding. De montage is het laatste toegangspunt: de perspassing van de stator trekt de boring samen en ongelijke voeten buigen het frame onder boutbelasting.
| Stadium | Typische handtekening | Typische magnitude (TIR) | Eerstelijns tegenmaatregel |
| Dieptrekken | Ovale schaal van terugvering | 0,10 tot 0,25 mm | Matrijsontwerp en controle van de blancohouder |
| Lassen | Boring ovaliteit en frameboog | 0,15 tot 0,40 mm | Symmetrische volgorde en stijve armaturen |
| Bewerking | Dunwandige doorbuiging onder klemmen | 0,02 tot 0,10 mm | Eindboring als laatste, zachte kaken |
| Montage | Driekwabige boringcontractie | 0,02 tot 0,06 mm | Correcte interferentie en adequate muur |
Opmerking op de winkelvloer
Behuizingen die na al het lassen zijn geboord, houden de ronding consistent meerdere keren steviger vast dan schalen die zijn geboord voordat hun voeten zijn vastgelast. Sequentie levert meer nauwkeurigheid op dan een nauwere tolerantie-aanroep ooit zal doen.
Waarom een paar honderdsten van een millimeter de levensduur van een motor bepalen
Kleine geometriefouten worden direct omgezet in elektrische en mechanische verliezen, omdat de luchtspleet smal is en de lagerpassing nauwkeurig is.
Een kleine of middelgrote motor heeft doorgaans een luchtspleet van 0,25 tot 0,5 mm, en bij uitlijningsoefeningen blijft de excentriciteit van de statische luchtspleet bijna 10 procent van de opening of minder. Een onronde boring duwt de stator en rotor uit het midden, waardoor een ongebalanceerde magnetische trekkracht, trillingen en geluid ontstaan. Mechanisch gezien verdeelt een vervormde behuizing de spanning ongelijkmatig rond de buitenring van het lager; onder voortdurend hoge belasting vervormt de ring, wordt warm en raakt vroegtijdig vermoeid. Bij veldreparaties wordt het lagergeluid routinematig teruggevoerd op een gebogen frame of een zachte voet in plaats van op het lager zelf.
0,25-0,5 mm
Typische luchtspleet bij kleine en middelgrote motoren
10%
Gemeenschappelijk plafond voor excentriciteit van de statische luchtspleet
0,05 mm
Zachte voetlimiet voordat de boutbelasting het frame buigt
0,02 mm
Rondheidsdoel op een geboorde behuizing
Rondheid van de boring door het proces, boring 120 mm, wand 1,5 mm
Hoe fabrikanten de vervorming van de motorbehuizing in stalen behuizingen beheersen
Vervormingsbeheersing wordt op drie plaatsen verkregen: structuur, procesvolgorde en verificatie. Een behuizing die stijf is ontworpen, in de juiste volgorde is gelast en als laatste is geboord, blijft rond; de omgekeerde volgorde herstelt zelden.
Structuur komt op de eerste plaats, omdat de buigstijfheid steil toeneemt met de wanddikte. Hoogbelaste frames gaan daarom van dungetrokken schaal naar zwaarwandige constructie met een volledige basis:
 Binnendiameter 260 Zwaarwandige motorbehuizing met basis Deze zwaarwandige stalen motorbehuizing heeft een binnendiameter van 260 mm, een hoogte van 360 mm en een materiaaldikte van 5 mm, wat een extreem hoge compre... Bekijk Product →
Op buizen gebaseerde constructie gaat verder met hetzelfde idee. Een naadloze stalen buis begint rond, waardoor er minder correctie nodig is voordat het kotteren begint. Onze Productiegids voor motorbehuizingen met stalen buizen want kopers doorlopen dat traject stap voor stap, inclusief muurselectie en tolerantieverwachtingen.
 Binnendiameter 127 Zwaarwandige motorbehuizing Deze motorbehuizing is met precisie vervaardigd uit hoogwaardige naadloze stalen buizen. Met een binnendiameter van 127 mm en een wanddikte van 7,9 mm levert hij zowel nauwkeurige... Bekijk Product →
Boring als laatste, meet rond en de rest van het proces beschermt de geometrie waarvoor u al hebt betaald.
- Las voordat u gaat boren. De afwerking vindt plaats na elke thermische stap, waarbij de boring tijdens het lassen in een starre bevestiging wordt vastgehouden.
- Verlicht stress waar het telt. Symmetrische lassequenties en, bij zware secties, spanningsverlichting vóór de definitieve snede.
- Klem voorzichtig vast. Zachte kaken en meerpuntsondersteuning zorgen ervoor dat dunne wanden tijdens de bewerking geen set kunnen aannemen.
- Rondheid van de meter, niet alleen de diameter. Luchtmeter- of plugcontroles op verschillende axiale diepten vangen ovaliteit op die een tweepuntsmicrometer als goed afleest.
Wat u moet specificeren en controleren voordat de behuizingen uw lijn bereiken
Zet de geometrie en de meetmethode in de aankoopspecificatie en verifieer beide bij de inkomende inspectie. Twee kopers die hetzelfde nominale onderdeel bestellen, kunnen zeer verschillende veldresultaten zien, afhankelijk van wat de tekening feitelijk bepaalt.
Specificeer de rondheid van de boring als totale indicatorwaarde, doorgaans 0,02 tot 0,03 mm bij nabewerkte boringen, en coplanariteit van de voet binnen 0,05 mm. Noem de meetmethode op de tekening: luchtmeter- of coördinaatmeting op drie axiale diepten, geen enkele tweepuntsdiametercontrole. Voer vervolgens vier praktische controles uit op elke batch:
- De meter boort de rondheid op drie axiale diepten en registreert de aflezingen.
- Controleer de coplanariteit van de voet op een oppervlakteplaat terwijl de behuizing onbelast is.
- Druk een stator proef en registreer de krachtcurve; een stijgende piekvlag bracht contractierisico met zich mee.
- Controleer bij installatie of elke voet binnen 0,05 mm vóór het definitieve koppel zit.
De montageconstructie verdient evenveel aandacht, omdat beugels en flexibele elementen bepalen hoe de lading het frame binnendringt. Een behuizing met speciaal ontworpen flexibele punten absorbeert montagespanning in plaats van deze in de boring door te geven:
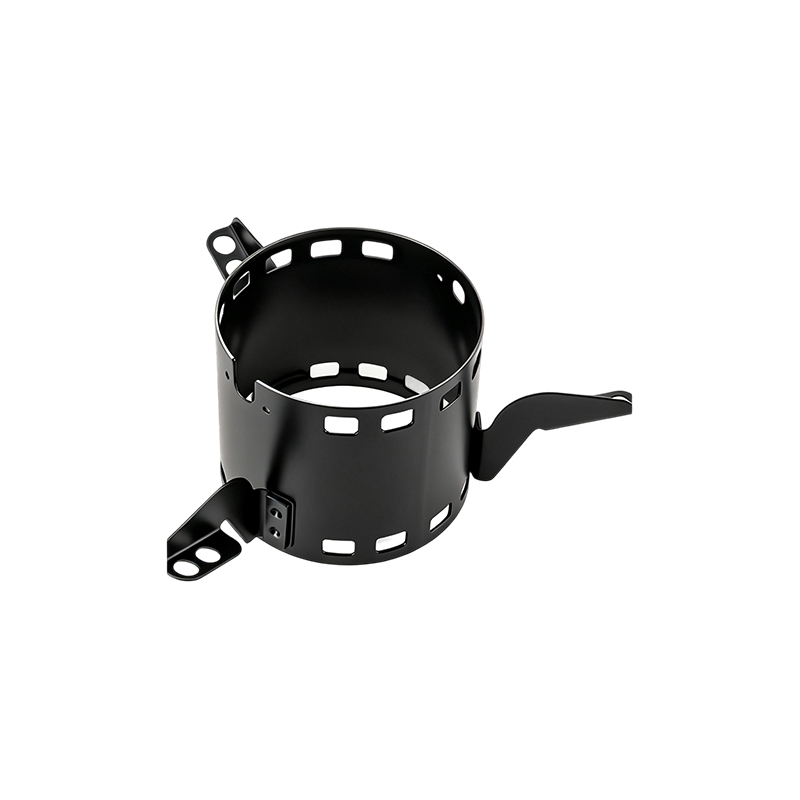
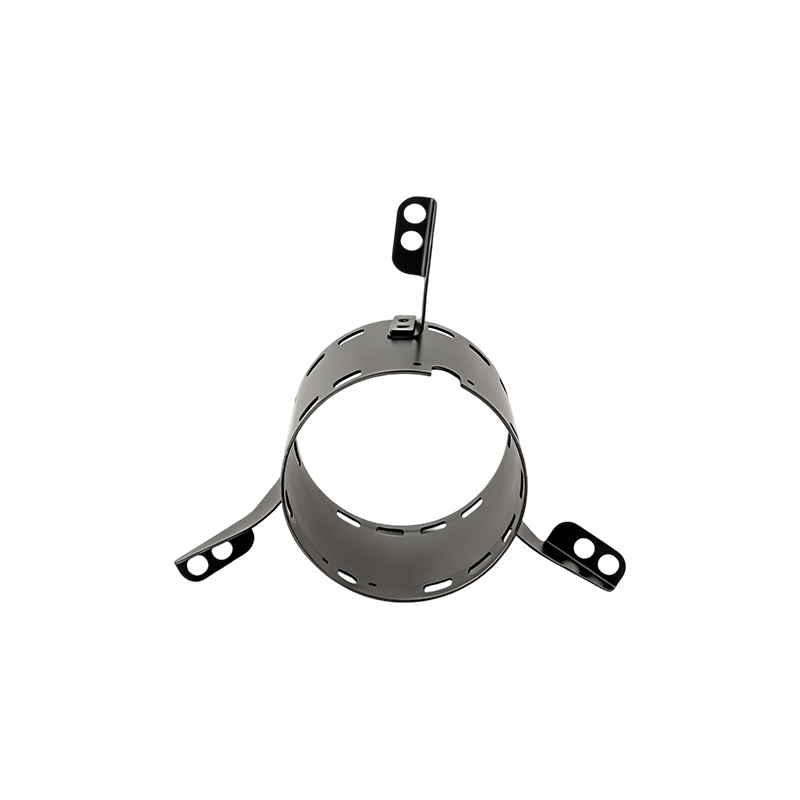 Binnendiameter 120 stalen motorbehuizing met drie flexibele beugels Deze stalen motorbehuizing heeft een nauwkeurig ontworpen structuur met een binnendiameter van 120 mm, een hoogte van 105 mm en een wanddikte van 1,5 mm, waardoor compacte afmetingen worden bereikt. Bekijk Product →
Als er meerdere constructies in het spel zijn, vergelijk dan de wand-, basis- en beugelopties binnen de standaard assortiment stalen motorbehuizingen voordat u de tekening vergrendelt.
Beschouw rondheid als een procesresultaat, niet als een tekenwens. Bij Jiangsu Yufeng Electric Co., Ltd. worden het stempelen, lassen, bewerken en inspecteren in één fabriek uitgevoerd, wat de volgordecontrole uitvoerbaar maakt en het risico op vervorming buiten uw productielijn houdt.
Veelgestelde vragen over vervorming van de motorbehuizing
Kan een vervormd motorhuis worden gerepareerd?
Elastische oorzaken kunnen: het opvullen van de voeten en het achtereenvolgens opnieuw aandraaien, verwijdert meestal zachte voetvervorming. Plastische vervorming van de boring vereist over het algemeen opnieuw bewerken of vervangen, omdat een boring die meer dan een paar honderdsten van een millimeter onrond is, de buitenring van het lager de rest van de levensduur van de motor in werking zal houden.
Houdt een dikkere muur altijd vervorming tegen?
Dikte helpt veel, omdat de buigstijfheid ongeveer de derde macht van de wanddikte bedraagt, maar dit is geen excuus voor slechte praktijken. Een dikke behuizing die in de verkeerde volgorde is gelast of onzorgvuldig is vastgeklemd, kan toch onrond aankomen. Constructies met dikke wanden en buizen leveren alleen hun volledige voordeel op in combinatie met lasvolgorde en nakotteren als laatste.
Is vervorming altijd de schuld van de woningbouwer?
Nee. Installatie met zachte voet, te vast aangedraaide montagebouten, leidingspanning en thermische cycli: het zijn allemaal vervormde behuizingen die de fabriek volgens de specificaties hebben verlaten. Dat is de reden waarom zachte voetcontroles thuishoren in de installatieprocedure en waarom inkomende rondheidscontroles aan beide kanten van belang zijn.
Welke constructie is het beste bestand tegen vervorming?
Voor frames met hoge belasting en grotere frames behouden behuizingen van dikwandig staal en op buizen gebaseerde behuizingen de beste geometrie, en 304 roestvrijstalen versies bieden dezelfde stijfheid waar ook corrosiebestendigheid vereist is. Pas de structuur aan het belastingspad aan in plaats van alleen dikte te kopen.
 Previous